


SPIRĀLĀS TĒRAUDU GRĒŠANAS METODE
Dec 27, 2023
Metināto tērauda cauruļu piegādātājs-GNEE
Pašlaik visizplatītākā cauruļu griešanas metode, ko izmanto spirālveida tērauda cauruļu ražotāji, ir plazmas griešana. Griešanas procesā rodas liels daudzums metāla tvaiku, ozona, slāpekļa oksīdu izgarojumu, nopietni piesārņojot apkārtējo vidi. Dūmu problēmas risināšanas atslēga ir tas, kā iesūkt visus plazmas dūmus putekļu noņemšanas iekārtā, lai novērstu gaisa piesārņojumu.
Spirālveida tērauda cauruļu plazmas griešanai putekļu noņemšanas grūtības ir šādas:
1, aukstais gaiss iesūkšanas atveres perifērijā no mašīnas spraugas ārpuses iesūkšanas atverē, gaisa daudzums ir ļoti liels, tāpēc kopējais dūmu un aukstā gaisa daudzums tērauda caurulē ir lielāks par efektīvo gaisa daudzumu. mašīnas ieelpošana. Putekļu savācējs, nevar pilnībā absorbēt griešanas dūmus.
2. Griežot, plazmas pistoles sprausla vienlaikus pūš divos pretējos virzienos, liekot dūmiem un putekļiem izplūst no abiem tērauda caurules galiem. Tomēr sūkšanas sprausla ir uzstādīta vienā tērauda caurules virzienā, ir grūti labi atgūt dūmus un putekļus.
3. Tā kā griešanas daļa atrodas tālu no iesūkšanas atveres, vējam, kas sasniedz iesūkšanas atveri, ir grūti aizpūst kvēpus.

Šī iemesla dēļ vakuuma pārsega projektēšanas principi ir šādi:
1, putekļu savācēja iesūktajam gaisa daudzumam jābūt lielākam par plazmas griešanas radīto kvēpu daudzumu un kopējo gaisa daudzumu caurules iekšpusē. Tērauda caurules iekšpusē ir jāizveido noteikts daudzums negatīva spiediena dobuma un jācenšas neļaut lielam daudzumam āra gaisa iekļūt tērauda caurulē, lai efektīvi ievilktu dūmus putekļu savācējā.
2. Nobloķējiet kvēpus aiz tērauda caurules griešanas vietas. Centieties novērst aukstā gaisa iekļūšanu tērauda caurules iekšpusē no inhalācijas atveres. Telpa tērauda caurules iekšpusē veido negatīva spiediena kameru, lai novērstu izgarojumu un putekļu izplūšanu. Galvenais ir izveidot dūmu un putekļu bloķēšanas iekārtas. Uzticama ražošana, neietekmē parasto ražošanu, viegli lietojama.
3, sūkšanas atveres forma un uzstādīšanas pozīcija. Lai panāktu efektu, ir jāizmanto sūkšanas atvere, lai tērauda caurulē ievilktu vairāk dūmu un putekļu. Pievienojiet deflektoru aiz plazmas pistoles griešanas punkta, lai noturētu dūmus un putekļus tērauda caurulē. Pēc buferizācijas perioda to var pilnībā izsūkt.
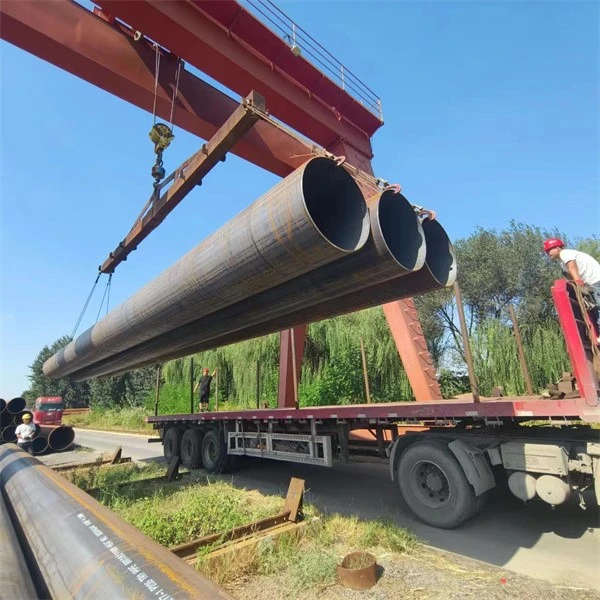
Īpaši pasākumi:
Uzstādiet dūmu slāpētāja plāksni ratiņu tērauda caurulē un novietojiet to aptuveni 500 mm attālumā no plazmas pistoles griešanas punkta. Pēc tērauda caurules pārgriešanas kādu laiku apstājieties, lai absorbētu visus dūmus. Ņemiet vērā, ka dūmu aizbāznis jānovieto tieši tur, kur tas būs pēc griezuma. Turklāt, lai braucošie ratiņi, kas atbalsta dūmu barjeru, grieztos unisonā ar tērauda cauruli, braucošo ratiņu staigāšanas riteņu leņķim ir jābūt saskaņotam ar iekšējo veltņu leņķi. Plazmas griešanai liela kalibra spirālveida metinātām caurulēm ar diametru aptuveni 800mm, šo metodi var izmantot; caurulēm, kuru diametrs ir mazāks par 800 mm, no caurules izejas virziena nevar izdalīties maza diametra kvēpi, bez nepieciešamības uzstādīt iekšējos deflektorus. Tomēr pie pirmās kūpināšanas izejas ir jābūt ārējam deflektoram, lai bloķētu aukstā gaisa iekļūšanu.


